В строительстве и промышленной эксплуатации часто встречается ситуация, когда проект вентиляции составлен идеально, вентиляторы подобраны по расчету, но система работает неэффективно. Воздух «свистит» в щелях, давление падает, энергопотребление растет, а в помещениях появляется посторонний шум. Причина чаще всего кроется не в оборудовании, а в воздуховодах и кожухах. Металлические кожуха вентиляции — это не просто «трубы из жести». Это кровеносная система здания или технологического процесса. Ошибки в их изготовлении, будь то негерметичный стык или шероховатый внутренний шов, могут свести на нет усилия проектировщиков и привести к миллионным убыткам на этапе эксплуатации.
Мы отойдем от общих фраз и посмотрим на проблему через призму нормативов, физики airflow (потока воздуха) и реальной практики монтажных организаций. Речь пойдет о том, как сделать так, чтобы воздух шел туда, куда нужно, без потерь, шума и конденсата.
Нормативная база: почему нельзя делать «как привыкли»
Первое, с чем сталкивается производитель вентиляционного оборудования, — это жесткое регулирование. В России основным документом является СП 60.13330.2020 «Отопление, вентиляция и кондиционирование воздуха». Однако для самого производства воздуховодов ключевым стандартом остается ГОСТ Р ЕН 1507-2014 (адаптированный европейский EN 1507) и ГОСТ Р 51851-2001. Эти документы диктуют не только размеры, но и классы герметичности.
Многие цеха продолжают работать по старинке, используя уплотнение стыков паклей или суриком. Сегодня это недопустимо. Современный стандарт делит воздуховоды на три класса герметичности: А, В и С.
- Класс А: Низкое давление (до 500 Па). Допустимы минимальные утечки. Подходит для большинства систем общеобменной вентиляции в жилых и офисных зданиях.
- Класс В: Среднее давление (до 1000 Па). Требуется для систем дымоудаления, промышленных вытяжек.
- Класс С: Высокое давление (до 2000 Па и выше). Критично для пневмотранспорта, систем с мощными центробежными вентиляторами, чистых помещений.
Выбор класса влияет на технологию изготовления. Если вы делаете кожух для класса С, вы не можете использовать одинарное фланцевое соединение без сплошного уплотнения. Каждый стык должен быть рассчитан на нагрузку. Игнорирование этих норм приводит к тому, что при сдаче объекта заказчик вызывает лабораторию для аэродинамических испытаний. Если утечки превышают норму (например, более 0.008 л/с на 1 м² для класса А), система не принимается. Переделка вмонтированных в потолок трасс стоит в разы дороже, чем качественное изготовление в цеху.
Выбор материала и толщина металла: борьба с вибрацией
Казалось бы, чем толще металл, тем лучше. Но это ведет к удорожанию и утяжелению конструкции, что требует более мощных крепежей. Однако слишком тонкий лист — это гарантия проблем. Основная проблема тонколистовых кожухов (менее 0.55 мм для больших сечений) — вибрация и шум.
При работе вентилятора внутри воздуховода создается переменное давление. Тонкая стенка начинает работать как мембрана динамика. Возникает низкочастотный гул, который передается по конструкциям здания. Бороться с ним постфактум (обклеивать виброизоляцией) сложно и дорого.
Рекомендуемые толщины (оцинкованная сталь):
- Сечение до 250 мм: толщина 0.5–0.55 мм.
- Сечение 250–1000 мм: толщина 0.7–0.9 мм.
- Сечение свыше 1000 мм: толщина 1.0–1.2 мм и выше, обязательно с ребрами жесткости.
Для агрессивных сред (химпроизводство, бассейны, пищевая промышленность) оцинковка не подходит. Здесь используется нержавеющая сталь (AISI 304, 316) или алюминий. Нержавейка требует особой технологии сварки, чтобы не нарушить коррозионную стойкость шва (об этом ниже). Алюминий легче, но сложнее в обработке из-за мягкости и риска деформации при гибке.
Важный нюанс: качество цинкового покрытия. Для вентиляции используется оцинковка первого класса (275 г/м²). Если использовать материал с меньшим слоем цинка, места реза и гибки начнут корродировать уже через год эксплуатации, особенно в условиях высокой влажности. «Рыжики» на стыках — частая претензия к бюджетным подрядчикам.
Технология изготовления: от раскроя до фланца
Процесс производства вентиляционных кожухов автоматизирован, но требует контроля на каждом этапе.
Раскрой и резка
Лазерная резка стала стандартом для фасонных элементов (отводов, переходов, тройников). Она обеспечивает высокую точность геометрии, что критично для стыковки. Однако лазер оставляет кромку, которая может быть острой. Внутренние кромки воздуховода должны быть обработаны (вальцовка или зенковка), чтобы не создавать дополнительного аэродинамического сопротивления и шума. Турбулентность потока на острой кромке внутри трубы — это источник свиста.
Плазменная резка для тонкой вентиляции не рекомендуется из-за широкой зоны термического влияния и оплавления кромок, что затрудняет последующую гибку замков.
Формовка замков и гибка
Прямоугольные воздуховоды собираются из отдельных листов, соединенных замками. Самый распространенный тип — «угловой замок» (corner lock) и «замочное соединение» (Pittsburgh lock). Качество формовки замка определяет герметичность продольного шва.
Если валки станка изношены, замок не дожимается. Образуются микрощели. Через них воздух выходит со свистом. Технология требует регулярной проверки профиля замка калибрами. Для классов герметичности В и С продольный шов должен дополнительно промазываться герметиком перед закрытием замка.
Фланцевые соединения
Это самое уязвимое место системы. Существует несколько типов фланцев:
- Уголок (шинорейка). Самый популярный вариант для прямоугольных воздуховодов. Быстрый монтаж, но требует качественного уплотнения.
- Зиг-фланец (еврофланец). Формуется непосредственно на конце воздуховода. Более герметичен, так как меньше стыков, но требует мощного оборудования для формовки.
- Круглые ниппельные соединения. Для спирально-навивных воздуховодов. Герметичность обеспечивается резиновым кольцом внутри ниппеля.
Критическая ошибка — перетяжка болтов на фланцах. Это приводит к деформации уголка и появлению щелей в углах соединения. Момент затяжки должен быть нормирован. Также важно выравнивание осей соединяемых участков. Перекос создает напряжение в металле, которое со временем приводит к разгерметизации.
Герметичность: искусство уплотнения
Достижение класса герметичности В или С невозможно без правильных уплотнительных материалов. Забывчивость или экономия на этом этапе — главная причина брака.
Типы уплотнителей
Для вентиляционных систем используются уплотнители из вспененной резины (EPDM), полиуретана или силикона.
- Пористая резина (самоклеящаяся). Удобна в монтаже, но со временем может терять эластичность и высыхать. Подходит для класса А.
- Профилированные уплотнители (трубчатые, лепестковые). Обеспечивают лучший контакт при неравномерном прижиме фланца. Обязательны для классов В и С.
- Жидкие герметики. Используются для заполнения микропор в замках и углах. Должны быть нейтральными (не выделять кислот при отверждении) и сохранять эластичность после высыхания.
Технология нанесения: Уплотнитель должен наноситься непрерывной полосой без разрывов. Особенно важно уплотнение углов фланца. Часто монтажники клеят уплотнитель только по прямым участкам, оставляя углы открытыми. Именно через углы происходит основная утечка. Правильная технология — использование готовых угловых элементов уплотнителя или тщательная подрезка ленты под 45 градусов с проклейкой стыка.
Проблема старения
Уплотнители подвержены старению под воздействием УФ-излучения (если воздуховоды на улице), озона и температурных перепадов. Для наружных систем необходимо использовать уплотнители с повышенной стойкостью к погодным условиям. В противном случае через 3–5 лет система начнет терять герметичность, и найти место утечки в смонтированной трассе будет крайне сложно.
Аэродинамика: сопротивление и шум
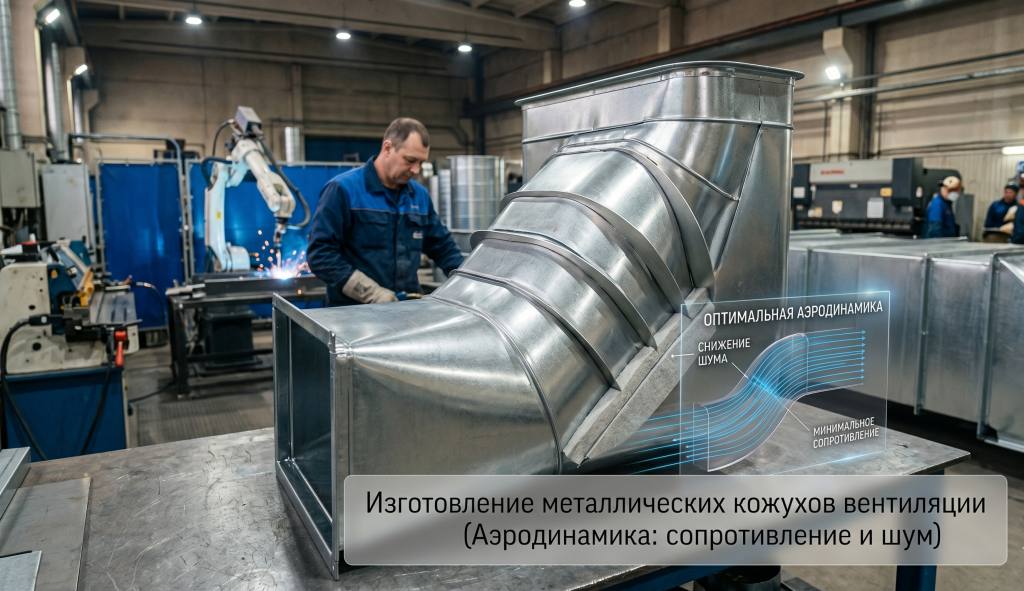
Воздух не любит препятствий. Любое изменение направления, сечения или шероховатость поверхности создает сопротивление. Это приводит к падению давления и росту энергопотребления вентилятора. Если вентилятор работает на пределе, чтобы компенсировать потери в сети, он шумит и быстрее изнашивается.
Внутренняя поверхность
Внутри воздуховода не должно быть выступающих элементов. Саморезы, которыми крепится фланец, не должны проникать внутрь полости. Если это неизбежно, шляпки должны быть заклеены или зашлифованы. Каждый выступающий винт — это источник свиста при высокой скорости потока (более 10 м/с).
Стыки листов внутри круглых спиральных воздуховодов должны быть направлены по ходу воздуха (если технология позволяет), чтобы не цеплять поток. Для прямоугольных воздуховодов важно, чтобы поперечные швы (фланцы) не создавали ступеньки внутри. Смещение кромок более 1–2 мм уже создает турбулентность.
Фасонные изделия
Самые большие потери давления происходят не в прямых участках, а в фасонных изделиях: отводах, тройниках, переходах.
- Отводы. Прямой угол (90 градусов) без закругления — это катастрофа для аэродинамики. Коэффициент местного сопротивления (КМС) у такого отвода очень высок. Необходимо использовать отводы с радиусом закругления не менее 1.5 ширины воздуховода. Если места мало, внутри отвода устанавливаются направляющие лопатки (поворотные лопатки). Они разбивают поток, снижая вихреобразование и шум.
- Переходы. Резкое изменение сечения (например, с большого на малое) вызывает срыв потока. Переходы должны быть коническими с углом раскрытия не более 30 градусов. Это обеспечивает плавное изменение скорости воздуха.
- Тройники. В месте соединения потоков не должно быть острых кромок. Лучше использовать штампованные тройники с плавными врезками, чем сварные «коробки».
Шумоглушение
Металлический кожух отлично проводит звук. Вибрация от вентилятора передается по воздуховодам в помещения. Для борьбы с этим используются:
- Вибровставки. Куски гибкого воздуховода (канвасные или из армированной резины) между вентилятором и жесткой трассой. Они разрывают вибрационную связь. Важно не натягивать их слишком сильно, иначе они потеряют свои демпфирующие свойства.
- Внутренняя облицовка. Для магистральных каналов используется облицовка звукопоглощающими материалами (минвата, стекловолокно) с перфорированным металлом. Это снижает шум распространения по тракту. Но нужно помнить о гигиене: материал не должен пылить внутрь потока (требуется защитная пленка или стеклохолст).
- Внешняя изоляция. Обклеивание воздуховодов снаружи звукоизоляционными матами. Менее эффективно для шума внутри потока, но снижает излучение шума стенками воздуховода наружу.
Теплоизоляция и борьба с конденсатом
Для систем кондиционирования и приточной вентиляции в зимний период критична проблема конденсата. Если температура поверхности воздуховода ниже точки росы окружающего воздуха, на нем выпадает влага. Капли падают на оборудование, потолки, вызывая коррозию и плесень.
Технология изоляции:
- Материал. Используются вспененный каучук, минеральная вата с фольгированным покрытием или ПЭТ-оболочкой. Толщина рассчитывается теплотехническим расчетом (обычно 9–19 мм для каучука, 50 мм для ваты).
- Непрерывность. Изоляция должна быть непрерывной. Особое внимание — фланцевым соединениям. Часто изолируют трубы, а фланцы оставляют открытыми. Это «мостики холода», где обязательно выступит конденсат. Существуют специальные изолирующие кожухи на фланцы или технология «бутерброда», когда уплотнитель ставится поверх изоляции.
- Пароизоляция. Для минеральной ваты критично защитить её от влаги снаружи. Разрыв пароизоляционного слоя ведет к намоканию утеплителя, потере свойств и коррозии металла под ним.
При производстве изолированных воздуховодов (сэндвич-панели) важно контролировать качество склейки. Отслоение внутреннего листа от утеплителя приведет к тому, что лист начнет вибрировать внутри оболочки, создавая шум.