Лифтовая кабина — это одно из самых экстремальных мест эксплуатации металлоизделий в гражданском строительстве. Тысячи касаний в день, перепады влажности, вибрация при движении, риск вандализма и жестчайшие требования пожарной безопасности. Для производителя металлоконструкций заказ на облицовку лифтов часто кажется простым: «нарезали листы, согнули, прикрутили». Однако на практике именно лифтовые панели становятся источником постоянных рекламаций, если не соблюдены специфические нормы и технологии. Отслоившаяся краска через полгода, коррозия на стыках, невозможность снять панель для ремонта шахтового оборудования — это лишь верхушка айсберга проблем, с которыми сталкиваются управляющие компании и застройщики.
Мы рассмотрим требования технических регламентов (ТР ТС), нюансы выбора марок стали, технологии нанесения покрытий и конструктивные решения, которые позволяют совместить эстетику, долговечность и безопасность. Понимание этих аспектов критично для любого предприятия, желающего занять нишу в сегменте лифтового оборудования, где конкуренция высока, а цена ошибки измеряется не только деньгами, но и безопасностью людей.
Нормативная база: ТР ТС 011/2011 и пожарная безопасность
Первое, с чего начинается разработка панели для лифта, — это не эскиз, а изучение нормативной документации. В странах Евразийского экономического союза основным документом является ТР ТС 011/2011 «Безопасность лифтов». Он устанавливает жесткие требования к материалам кабины.
Пожарная безопасность (ФЗ-123 и ГОСТ Р 53295-2009). Материалы облицовки должны соответствовать определенному классу пожарной опасности. Для жилых и общественных зданий чаще всего требуется класс КМ0 или КМ1 (негорючие или слабогорючие материалы). Это исключает использование многих видов пластиков, дешевых композитных панелей с полиэтиленовым наполнением и некоторых видов порошковых красок с высоким содержанием органических связующих.
Металл сам по себе негорюч, но покрытие может стать проблемой. Например, некоторые полимерные пленки (ламинаты) при горении выделяют токсичные вещества. Поэтому при выборе ламинированной стали необходимо требовать у поставщика сертификаты пожарной безопасности на конкретную пленку. В практике бывали случаи, когда партию лифтов не принимали инспекторы МЧС из-за отсутствия маркировки класса пожарной опасности на используемом ламинате, хотя металл был качественным.
Травмобезопасность. Кромки панелей не должны иметь острых заусенцев. Внутренняя поверхность кабины не должна иметь выступов более 3 мм (согласно некоторым интерпретациям норм для предотвращения зацепления одежды). Это диктует технологию обработки кромок: обязательная притупление (вальцовка) или шлифовка после лазерной резки. Острый лист нержавеющей стали толщиной 1.5 мм может серьезно поранить руку пассажира при неаккуратном движении, что повлечет за собой судебные иски к производителю лифта.
Прочность и антивандальность. Панели должны выдерживать механические воздействия. Нормативы не всегда указывают конкретные цифры джоулей для облицовки, но существует негласный стандарт отрасли: панель не должна деформироваться от удара ногой или сумкой. Это влияет на выбор толщины металла и наличие ребер жесткости. Использование листа толщиной 0.8 мм для задней стенки кабины высотой 2.2 метра — это экономия, которая приведет к эффекту «морской волны» (вмятины от пальцев). Минимальная рекомендуемая толщина для нержавейки — 1.0 мм, для окрашенной стали — 1.2–1.5 мм с обязательной профилировкой.
Материалы: выбор между нержавейкой, сталью и композитами
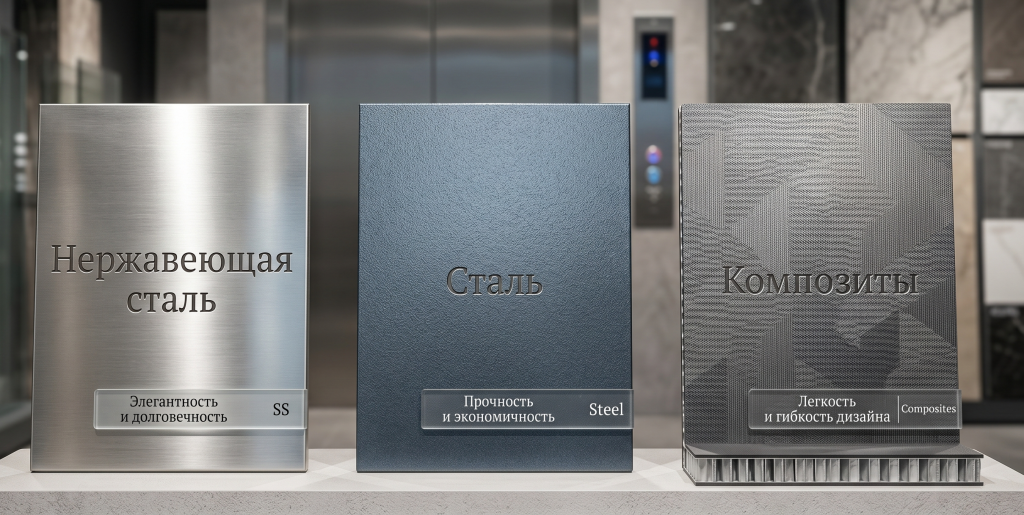
Выбор базового материала определяет технологию обработки, стоимость и срок службы изделия. В лифтовом машиностроении доминируют три группы материалов.
Нержавеющая сталь (AISI 304, 316, 430)
Это «золотой стандарт» для лифтов бизнес- и премиум-класса. Нержавейка долговечна, эстетична и пожаробезопасна. Однако не вся «нержавейка» одинакова.
- AISI 304 (08Х18Н10). Оптимальный выбор. Содержит никель, что обеспечивает высокую коррозионную стойкость и пластичность. Хорошо полируется, сваривается, гнется. Подходит для большинства внутренних помещений.
- AISI 316 (10Х17Н13М2). Используется для лифтов в агрессивных средах (береговая линия, химические производства, бассейны). Содержит молибден, защищающий от хлоридов. Для обычных жилых домов избыточна по цене.
- AISI 430 (12Х17). Ферритная сталь без никеля. Дешевле, магнитится. Главная проблема — низкая коррозионная стойкость в местах реза и гибки, а также склонность к старению и хрупкости при глубокой вытяжке. В лифтах использовать можно, но только с качественным защитным покрытием (PVD, краска), так как со временем на стыках могут появиться очаги ржавчины («жучки»). Многие недобросовестные производители выдают 430 за 304, экономя до 30% стоимости материала. Заказчик обнаруживает подмену через год эксплуатации.
Важный нюанс: направление волокон (grain direction). При изготовлении панелей для одной кабины все листы должны быть ориентированы одинаково. Если на одной стенке шлифовка идет вертикально, а на другой горизонтально, при определенном освещении cabina будет выглядеть разноцветной. Это грубый технологический брак.
Окрашенная конструкционная сталь
Бюджетный вариант. Используется сталь Ст08пс или Ст08Ю с полимерным покрытием. Главное требование — качество подготовки поверхности перед покраской. Фосфатирование обязательно. Без него краска начнет отслаиваться при вибрации лифта. Для лифтов предпочтительнее порошковая покраска (полиэфирные порошки), так как она дает более стойкое покрытие, чем жидкие эмали. Однако любой скол до металла на окрашенной панели станет очагом коррозии. Поэтому окрашенные панели часто делают с защитной кромкой (загиб внутрь) или используют ПВХ-кромку, хотя в лифтах ПВХ нежелателен из-за пожарных норм.
Латунь, бронза и медь
Материалы для дизайнерских лифтов. Требуют обязательного лакирования или покрытия воском, иначе быстро темнеют и окисляются от контакта с кожей рук (жировые следы). Технология обработки аналогична нержавейке, но мягкий металл требует осторожности при гибке, чтобы не оставить следов от инструмента. Часто используется имитация под бронзу на нержавеющей стали методом PVD-напыления — это дешевле и практичнее, чем массивный цветмет.
Композитные панели (ACP)
Алюминиевые композитные панели популярны из-за легкости и разнообразия цветов. Но для лифтов подходят только серии с негорючим минеральным наполнением (A2). Стандартный полиэтиленовый наполнитель (PE) запрещен в большинстве жилых зданий. Кроме того, композит сложнее крепить механически (нужны специальные кляммеры или двухсторонний скотч высокой адгезии), и он менее устойчив к вандализму (легко проткнуть).
Технологии обработки поверхности: от шлифовки до PVD
Внешний вид панели на 80% определяется финишной обработкой. Здесь технологии металлообработки пересекаются с химией и физикой.
Механическая текстура (Hairline, Satin, Mirror)
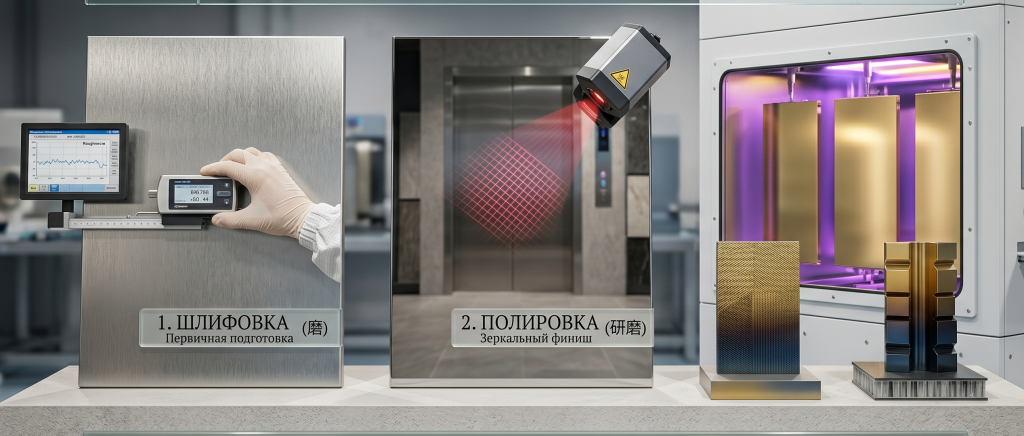
Классическая шлифовка (Hairline) — самый практичный вариант. Она скрывает мелкие царапины и отпечатки пальцев. Важно контролировать зернистость абразива (обычно P180–P240). Неравномерная шлифовка («пятна») проявляется только после установки подсветки в кабине. Поэтому контроль качества поверхности должен проводиться при освещении, имитирующем эксплуатационное (яркий направленный свет).
Зеркальная полировка (Mirror) выглядит эффектно, но является магнитом для отпечатков и требует постоянного ухода. В общественных лифтах это непрактично. Часто используют комбинированные варианты: зеркальные вставки на матовом фоне.
Травление и эмбоссирование
Химическое травление позволяет создать устойчивый рисунок на поверхности металла. Это не просто краска, а изменение рельефа металла. Такие панели устойчивы к царапинам, так как рисунок «в теле» металла. Эмбоссирование (нанесение рельефа валками) создает текстуру (лен, кожа, камень). Это увеличивает жесткость листа и отлично скрывает мелкие вмятины. Для лифтов текстура «лен» (linen) является одной из самых популярных благодаря сочетанию эстетики и практичности.
PVD-покрытие (Physical Vapor Deposition)
Напыление нитрида титана или других соединений в вакууме. Позволяет получить цвета золота, бронзы, черного хрома, синего и т.д. Главное преимущество перед краской — износостойкость. PVD-слой тверже стали, его сложно поцарапать ключами. Он не выгорает на солнце (актуально для панорамных лифтов). Однако технология чувствительна к подготовке поверхности: любая царапина на базовом металле будет видна под покрытием. Также PVD не терпит сварки после напыления — шов будет другого цвета. Поэтому вся сварка должна быть выполнена до покрытия, а швы зачищены в ноль.
Anti-Fingerprint (AFP)
Нано-покрытие, предотвращающее прилипание жировых следов. Для лифтов это критически важная опция. Без AFP нержавеющая сталь в кабине быстро становится «запятнанной». Технология заключается в нанесении прозрачного гидрофобного слоя. Важно проверять стойкость этого слоя к истиранию. Дешевые AFP-составы стираются за полгода уборки. Качественные выдерживают тысячи циклов очистки спиртом или щелочными средствами.
Конструктивные особенности и монтаж
Панель лифта — это не просто лист металла. Это узел, который должен крепиться, сниматься и выдерживать вибрации.
Системы крепления
Существует два основных подхода:
- Скрытый монтаж (на клипсы/Z-профиль). Панель вешается на профиль, закрепленный на стене кабины. Лицевая сторона остается чистой, без видимых шляпок винтов. Это эстетично, но требует высокой точности изготовления. Если панель будет на 2 мм шире нормы, она не встанет на место. Если уже — будет люфтить и греметь при движении лифта. Допуски должны быть в пределах ±0.5 мм.
- Открытый монтаж (декоративный крепеж). Винты с декоративными шляпками (под шестигранник, потай). Проще в монтаже, позволяет компенсировать неровности стен кабины. Но шляпки могут быть выкручены вандалами. Для общественных зданий предпочтительнее скрытый монтаж или винты со срывными головками.
Важно предусмотреть возможность демонтажа. Ремонтникам лифтового оборудования (слесарям КИПиА) нужен доступ за панели для обслуживания направляющих, ловителей и электрики. Если панель приклеена на «жидкие гвозди» или заклепана наглухо, это нарушение правил эксплуатации. Съемные панели должны иметь маркировку или систему, понятную монтажнику, чтобы не перепутать порядок сборки.
Интеграция оборудования (COP, зеркала, свет)
В панелях часто вырезаются отверстия под панель управления (COP), вентиляторы, динамики, зеркала. Лазерная резка здесь незаменима благодаря точности. Однако кромки таких отверстий должны быть обработаны особо тщательно. В месте установки зеркала или стекла не должно быть острых углов, которые могут раздавить стекло при вибрации. Рекомендуется использовать мягкие прокладки (EPDM, силикон) между металлом и стеклом/зеркалом. Прямой контакт металла и стекла запрещен правилами безопасности.
Для интеграции светодиодной подсветки (контурный свет) в панелях фрезеруются каналы или устанавливаются алюминиевые профили. Важно обеспечить теплоотвод. Светодиоды греются, а замкнутое пространство за панелью может привести к перегреву и деградации света. Вентиляционные отверстия в скрытых полостях обязательны.
Борьба с шумом и вибрацией
Металлическая панель может резонировать. Чтобы кабина не гудела как барабан, на обратную сторону панелей часто наклеивается вибродемпфирующий материал (битумные или полимерные листы). Это особенно актуально для дверей лифта и потолочных панелей. Также используется шумоизоляционная подложка между панелью и стеной кабины. Это увеличивает вес конструкции, но значительно повышает комфорт поездки.