В практике промышленного металлопроизводства существует жестокая статистика: до 80% случаев отслоения лакокрасочного покрытия происходят не из-за плохой краски или нарушений режима полимеризации, а из-за некачественной подготовки поверхности. Заказчик видит результат через полгода эксплуатации: пузыри, вспучивания, очаги коррозии под пленкой. Претензия летит производителю оборудования. Начинается разбор полетов, экспертиза, и почти всегда вердикт одинаков: «Под пленкой обнаружены остатки смазки, окислы или влага». Порошковая покраска — это не просто «напылил и в печь». Это сложный физико-химический процесс, где каждый этап подготовки определяет финальную стойкость изделия к агрессивным средам, механическим воздействиям и времени.
Мы пройдем весь путь детали: от грязной сварной конструкции до готового изделия с покрытием класса C3-C5 по ISO 12944. Акцент будет сделан на нюансах, которые часто упускаются в погоне за скоростью выпуска, но которые критичны для долговечности промышленного оборудования.
Физика адгезии: почему краска держится
Чтобы понять важность подготовки, нужно разобраться, как вообще порошок держится на металле. Существует два механизма адгезии: механический и химический.
Механическая адгезия работает по принципу крючков и петель. Поверхность металла никогда не бывает идеально гладкой на микроуровне. Она имеет шероховатость, профиль. Когда порошок плавится, он затекает в микроуглубления и застывает, формируя механический замок. Чем выше развитость поверхности (анкерный профиль), тем лучше сцепление. Однако слишком глубокий профиль может привести к тому, что вершины пиков останутся непокрытыми, что станет очагом коррозии.
Химическая адгезия обусловлена межмолекулярными взаимодействиями между полимером и поверхностью металла. Для этого поверхность должна быть химически активной и чистой. Любая масляная пленка, даже невидимая глазу, работает как разделительный слой, блокирующий химический контакт. Энергия поверхности металла должна быть выше энергии поверхностного натяжения расплава краски. Если металл загрязнен, его поверхностная энергия падает, краска «собирается» в капли, образуя дефекты типа «кратеров» или «рыбьих глаз».
Именно поэтому подготовка поверхности направлена на решение трех задач: удаление загрязнений (масла, СОЖ, пыль), удаление окислов (ржавчина, окалина) и создание конверсионного покрытия для усиления химической связи и барьерной защиты.
Этап 1: Очистка от органических загрязнений (Обезжиривание)
Первый враг порошковой покраски — масло. Оно попадает на металл при прокатке (консервационная смазка), при механической обработке (СОЖ), при транспортировке (следы от рук, грязь) и при сварке (сварочные брызги, копоть).
Типы обезжиривателей
Существует два основных подхода: органические растворители и водные щелочные составы.
Органические растворители (уайт-спирит, сольвент, специализированные смывки) хороши для локальной очистки или удаления тяжелых загрязнений, которые не берет вода. Но у них есть критические минусы: пожароопасность, токсичность, размазывание масла по поверхности вместо его удаления. Если протереть деталь ветошью с растворителем, масло часто просто распределяется тонкой пленкой по всей площади. Для промышленной потоковой окраски этот метод неприемлем.
Водные щелочные составы — стандарт отрасли. Они работают за счет омыления жиров и эмугирования масел. Процесс может проходить методом погружения (ванны) или распыления (моечные машины).
- Погружение: Лучше для сложных деталей с глухими отверстиями и внутренними полостями. Раствор проникает туда, куда не добьет струя. Требует контроля концентрации щелочи и температуры (обычно 50–70°C). Обязательна перемешивание раствора и удаление всплывшего масла с поверхности зеркала ванны, иначе при выемке детали масло осядет обратно.
- Распыление: Быстрее, лучше сбивает механические загрязнения давлением струи. Но есть риск «теневых зон», куда струя не попадает. Давление должно быть оптимальным (1–2 бар), слишком высокое давление может вызвать пенообразование и ухудшение моющей способности.
Критический нюанс: После щелочной мойки обязательна многократная промывка водой. Остатки щелочи на поверхности приведут к омылению краски уже в процессе эксплуатации или нарушат полимеризацию. Вода для промывки должна быть подготовленной (обессоленной), иначе соли на поверхности вызовут осмотические пузыри под покрытием при попадании влаги.
Этап 2: Удаление окислов и создание анкерного профиля
Если деталь имеет окалину после лазерной резки или сварки, либо ржавчину после хранения, химическое обезжиривание не поможет. Нужна механическая или химико-термическая обработка.
Дробеструйная очистка (Пескоструй)
Это самый надежный метод для конструкционных сталей. Стальная дробь или абразив (купрошлак, гранат) под давлением выбивает окалину, ржавчину и старые покрытия. Одновременно создается необходимый анкерный профиль.
Степень очистки нормируется по ISO 8501-1. Для промышленного оборудования требуется минимум Sa 2.5 (очень тщательная очистка). Поверхность должна быть матовой, равномерно шероховатой. Остаточные пятна допускаются не более 5% площади.
Важные предостережения:
- Загрязнение абразивом. Нельзя использовать один и тот же абразив для разных металлов. Если после углеродистой стали дробить алюминий или нержавейку, частицы черной стали внедрятся в поверхность цветного металла. Это гарантированная точечная коррозия в будущем. Для нержавейки и алюминия используется отдельная камера и специальный абразив (стеклянные шарики, электрокорунд).
- Хлориды. Использование морского песка или загрязненного купрошлака может внести хлориды в профиль металла. Хлориды гигроскопичны, они притягивают влагу из воздуха, вызывая коррозию под пленкой краски. Абразив должен быть чистым.
- Пыль. После дробеструя на поверхности остается абразивная пыль. Ее нужно удалить сжатым воздухом или обдувом перед покраской. Иначе пыль попадет в слой краски, ухудшив адгезию.
Травление
Для тонколистовых изделий или сложных профилей, где пескоструй может деформировать металл, используют кислотное травление (соляная или серная кислота). Оно удаляет окалину химически. Но после травления металл становится активным и требует немедленной пассивации или фосфатирования, иначе он начнет ржаветь буквально на глазах («flash rust»).
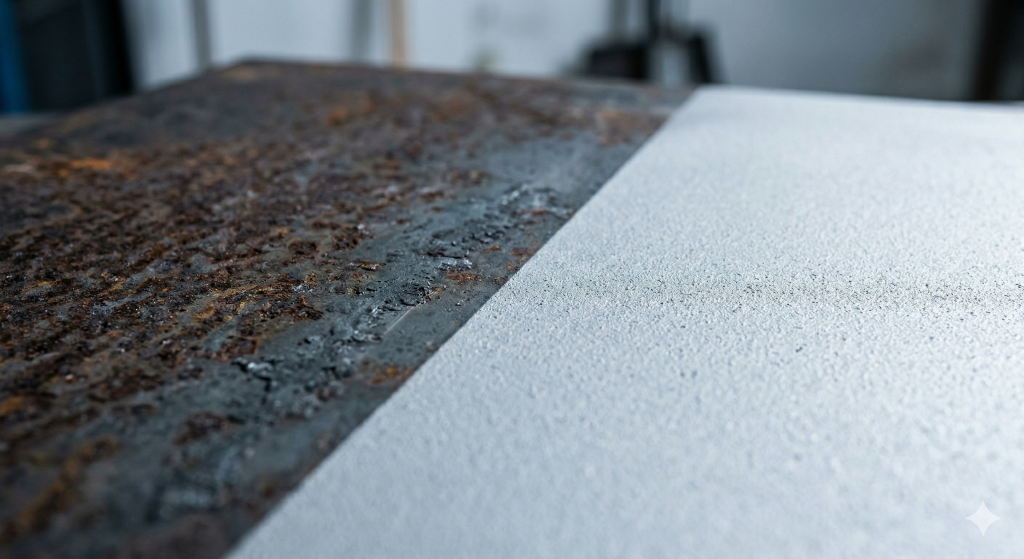
Этап 3: Фосфатирование и конверсионные покрытия
Многие мелкие цеха пропускают этот этап, считая его лишним расходом. Это грубая ошибка. Фосфатирование — это создание на поверхности металла тончайшей кристаллической пленки (фосфатов цинка, железа или марганца).
Зачем это нужно?
- Увеличение адгезии. Кристаллическая структура фосфатного слоя имеет огромную удельную поверхность. Краска цепляется за нее намного лучше, чем за гладкий металл.
- Подпленочная коррозия. Если краска будет повреждена (царапина до металла), коррозия не будет распространяться под слоем покрытия. Фосфатный слой работает как барьер, тормозящий электрохимическую реакцию. Без фосфатирования царапина быстро превратится в очаг отслоения вокруг себя.
- Диэлектрический слой. Улучшает электростатическое осаждение порошка.
Существует три основных типа фосфатирования:
- Цинковое. Самое стойкое. Дает крупнокристаллический слой. Рекомендуется для оборудования, работающего на улице (классы коррозии C4-C5). Толщина слоя 2–5 г/м².
- Железное. Более тонкий слой, аморфная структура. Дешевле, быстрее. Подходит для изделий, эксплуатируемых внутри помещений (C2-C3). Мебель, корпуса приборов.
- Циркониевое/Титановое. Современная экологичная альтернатива. Не дает видимого кристаллического слоя, работает на наноуровне. Требует строгого контроля параметров ванны (pH, концентрация). Подходит для алюминия и оцинковки.
Процесс обычно многоступенчатый: обезжиривание -> промывка -> активация (для цинкового фосфата) -> фосфатирование -> промывка -> пассивация (заполнение пор) -> сушка. Нарушение любого этапа (например, плохая промывка после фосфата) оставит соли на поверхности, которые разрушат покрытие изнутри.
Этап 4: Сушка перед покраской
После мокрой химической подготовки деталь должна быть абсолютно сухой. Остаточная влага в порах металла или в скрытых полостях — это бомба замедленного действия. При нагреве в печи полимеризации вода превратится в пар, расширится и вспучит краску изнутри. Образуются пузыри, которые лопаются, оставляя кратеры.
Сушка должна проводиться при температуре 100–120°C в течение 10–20 минут. Важно обеспечить вентиляцию в сушильной камере, чтобы удалять влажный воздух. Для трубчатых конструкций необходимо предусмотреть отверстия для выхода влаги и воздуха, иначе труба может деформироваться или вздуться от давления пара.
Этап 5: Нанесение порошка
Подготовленная поверхность попадает в камеру напыления. Здесь ключевую роль играет электростатика. Частицы порошка заряжаются в распылителе (коронный или трибо-заряд) и притягиваются к заземленной детали.
Проблема заземления. Это самая частая причина брака. Если подвеска, на которой висит деталь, загрязнена слоем краски или плохо контактирует с конвейером, заряд не стекает. Порошок либо не ложится, либо осыпается при вибрации, либо дает эффект «обратной ионизации» (апельсиновая корка с кратерами в центре). Подвески должны регулярно зачищаться до металла.
Эффект клетки Фарадея. В углублениях, внутренних углах и полостях электростатическое поле экранируется. Порошок туда не летит или выдувается обратно потоком воздуха. Для прокраски таких зон нужно снижать напряжение на пистолете, уменьшать поток воздуха и использовать специальные насадки. Иногда приходится использовать трибо-пистолеты, которые лучше пробивают сложные геометрии, хотя они медленнее.
Толщина слоя. Оптимальная толщина порошкового покрытия — 60–80 микрон. Слишком тонкий слой (<40 мкм) не перекроет профиль металла, будет низкая коррозионная стойкость и укрывистость. Слишком толстый слой (>120 мкм) ведет к перерасходу материала, риску возникновения «апельсиновой корки», потеков при полимеризации и снижению механической гибкости (покрытие может треснуть при гибке изделия).
Рециркуляция порошка. Системы рекуперации возвращают неиспользованный порошок в бункер. Но здесь есть нюанс: со временем в порошке накапливается мелкая фракция (пыль) и загрязнения из воздуха. Это меняет текучесть порошка. Необходимо регулярно подмешивать свежий порошок (пропорция обычно 30% новый к 70% рецикл) и просеивать систему.
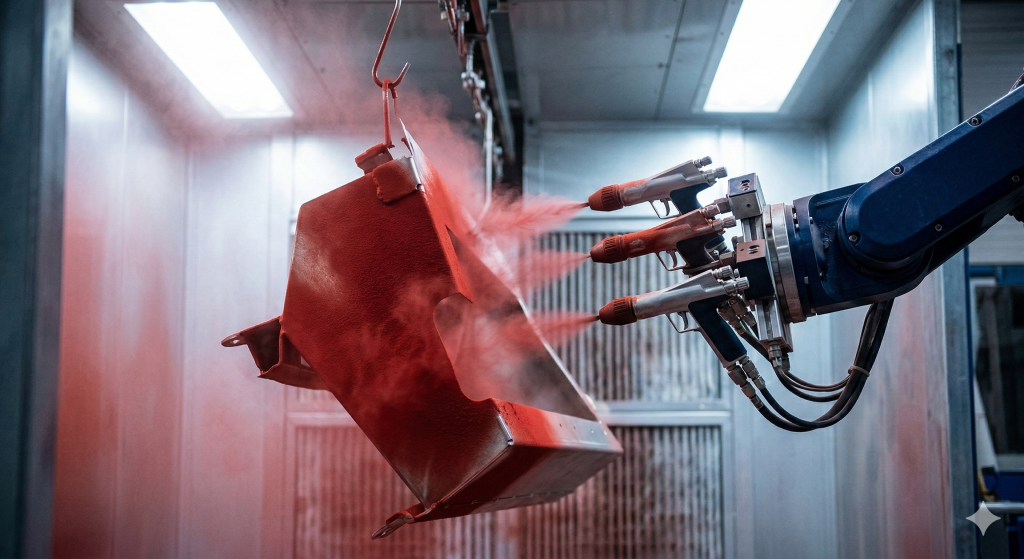
Этап 6: Полимеризация (Запекание)
Напыленный порошок — это просто пыль, которая держится на статике. Прочность он приобретает только после оплавления и сшивания полимерных цепей в печи.
Температура металла vs Температура воздуха. Главная ошибка операторов — ориентироваться на температуру воздуха в печи. Датчик может показывать 200°C, но массивная металлическая деталь внутри может иметь всего 160°C. Недогрев приведет к неполной полимеризации: покрытие будет мягким, липким, с низкой химической стойкостью. Перегрев вызовет изменение цвета (пожелтение белых цветов) и хрупкость.
Технология требует контроля температуры самой детали (металла). Для этого используют термопары, прикрепляемые к тестовым образцам, которые проходят печь вместе с партией. Режим обычно составляет 10–15 минут при температуре металла 180–200°C (зависит от типа порошка: эпоксидный, полиэфирный, гибридный).
Инфракрасные печи. Позволяют быстрее нагревать металл, так как ИК-лучи греют тело, а не воздух. Это удобно для конвейерных линий, но требует осторожности с теневыми зонами и сложными профилями, где возможен неравномерный прогрев.
Типичные дефекты и методы их устранения
Даже при соблюдении технологии могут возникать дефекты. Умение их диагностировать экономит время и деньги.
1. Кратеры («рыбьи глаза»).
Внешний вид: Круглые углубления с точкой в центре или без.
Причина: Загрязнение поверхности маслом, силиконом или водой. Также возможно загрязнение самого порошка или сжатого воздуха в линии.
Решение: Проверить фильтры компрессора, обезжириватель, чистоту камеры напыления. Усилить контроль подготовки поверхности.
2. Апельсиновая корка.
Внешний вид: Поверхность похожа на кожуру цитруса.
Причина: Слишком толстый слой, низкая температура полимеризации, высокая вязкость порошка или эффект обратной ионизации (слишком высокое напряжение).
Решение: Снизить напряжение на пистолете, проверить режим печи, уменьшить толщину нанесения.
3. Пузыри.
Внешний вид: Вздутия покрытия, иногда лопнувшие.
Причина: Влага или газы, выделяющиеся из металла (пористое литье) или из подложки (ржавчина под слоем). Часто следствие плохой сушки после фосфатирования.
Решение: Увеличить время сушки перед покраской, проверить качество металла на пористость.
4. Разнотон (Shading).
Внешний вид: Разные оттенки цвета на одной детали или в партии.
Причина: Неравномерная толщина слоя, изменение температуры в печи, использование порошка из разных партий.
Решение: Калибровка оборудования, смешивание порошка из разных коробок перед загрузкой, контроль толщины.
5. Механические включения.
Внешний вид: Твердые частицы под пленкой или на поверхности.
Причина: Пыль в камере, грязь на подвесках, мусор с одежды оператора.
Решение: Уборка камеры, использование чистых спецодежд, фильтрация воздуха.