В массовом сознании корпус электрощита или серверная стойка — это просто «железная коробка». Клиент видит внешний вид: порошковую покраску, ручки, замок. Но для инженера-конструктора и технолога металлообработки это сложное инженерное изделие, где каждый миллиметр имеет значение. Ошибка в геометрии на этапе гибки может привести к тому, что дорогостоящее оборудование просто не встанет на монтажные профили. Неверный расчет вентиляции превратит серверную в печь, а нарушение правил заземления сделает щит источником повышенной опасности. Разберем производство корпусов для электротехники и IT-инфраструктуры не с точки зрения маркетинга, а с позиции цеховой реальности. Какие нюансы нужно учесть металлообрабатывающему предприятию, чтобы выпускать продукцию, соответствующую жестким отраслевым стандартам.
Корпус как часть системы: почему нельзя варить «на глаз»
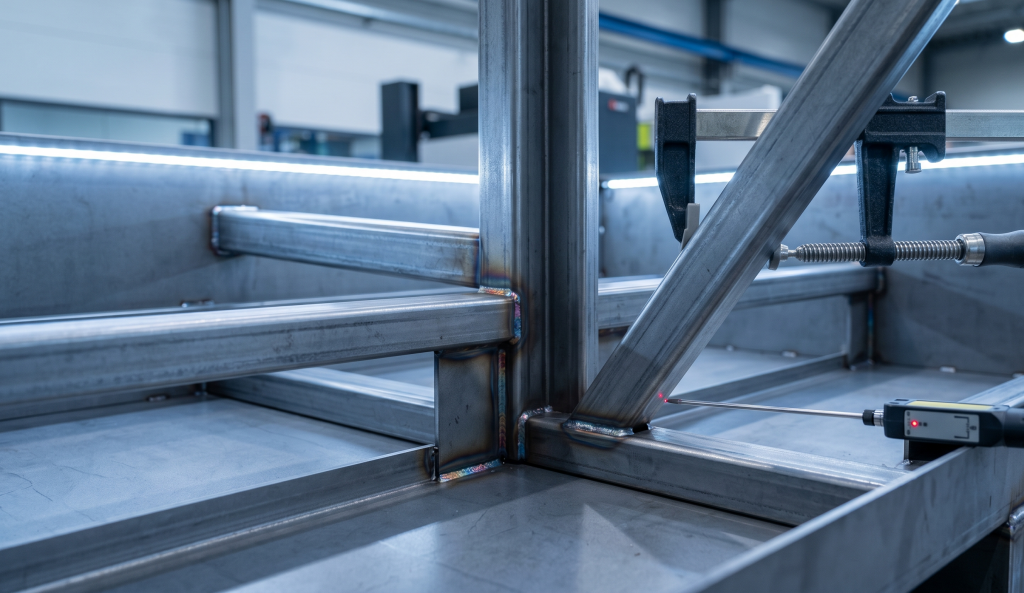
Главное отличие корпусов для электроники от обычных металлоконструкций — это требования к точности. Если для ограждения или каркаса допуск в 2–3 мм часто допустим, то для электрощита или серверной стойки нормой является 0.5–1 мм на погонный метр. Почему? Потому что внутрь устанавливается стандартизированное оборудование: модули на DIN-рейку, серверы формата 19 дюймов, кабельные органайзеры.
Стандарт 19 дюймов (IEC 60297) диктует жесткую сетку монтажных отверстий. Шаг по вертикали обычно составляет 1U (44.45 мм). Если стойка высотой 42U будет иметь накопленную ошибку гибки или сварки даже в 5 мм сверху вниз, серверные направляющие не совпадут с отверстиями в оборудовании. Сборщик потратит часы на подгонку, либо вообще не сможет установить оборудование. Для электрощитов (стандарт IEC 61439) требования еще жестче в плане электрических зазоров и путей утечки тока.
Поэтому производство таких корпусов начинается не с резки, а с разработки технологической карты, учитывающей коэффициенты удлинения металла при гибке. Для листов толщиной 1.5–2.0 мм (стандарт для стоек) коэффициент К-фактора должен быть рассчитан индивидуально под конкретный гибочный пресс и инструмент. Использование усредненных данных из таблиц ведет к браку. На практике мы видим, что партии стоек, сделанные без привязки к конкретному станку, часто имеют «разбег» монтажных отверстий, который компенсируется только силой монтажника, что создает механические напряжения в корпусе.
Геометрия и жесткость: борьба с «эффектом консервной банки»
Тонколистовой металл (1.5–2.0 мм) при большой площади поверхности подвержен вибрациям и деформациям. Явление, когда большая плоская стенка корпуса прогибается при нажатии или вибрации, называют «эффектом консервной банки» (oil canning). Для электрощита это недопустимо. Вибрация может привести к ослаблению контактных соединений внутри, ложным срабатываниям автоматики или повреждению хрупких электронных компонентов.
Конструктивные решения:
- Отбортовки и зиговка. Вместо использования более толстого металла (что удорожает изделие и увеличивает вес), технологи используют формовку ребер жесткости. Зиговка (неглубокие выдавленные канавки) увеличивает жесткость листа в разы без значительного утяжеления. Важно располагать их так, чтобы они не мешали установке оборудования внутри.
- Внутренний каркас. Для высоких шкафов (более 1800 мм) обязательно наличие внутреннего каркаса из профильной трубы или гнутых профилей. Листы обшивки крепятся к каркасу, который несет основную нагрузку. Это позволяет использовать тонкий лист для стенок, сохраняя общую жесткость конструкции.
- Сварка vs Болтовое соединение. Сварной корпус жестче, но его сложнее транспортировать и ремонтировать. Сборно-разборные конструкции (на винтах) популярны для серверных стоек, так как позволяют упаковывать их в плоском виде. Но здесь критична точность отверстий. Если отверстия под винты не совпадают, сборщик начнет «притягивать» детали, вызывая перекос всего шкафа. Использование лазерной резки с высокой точностью контура здесь обязательно.
Особое внимание нужно уделить дверям. Дверь электрощита — это наиболее нагруженный элемент. Петли должны выдерживать вес двери плюс вес установленного на ней оборудования (например, сенсорных панелей или тяжелых автоматов). Стандартное решение — скрытые петли с возможностью регулировки в трех плоскостях. При производстве важно обеспечить параллельность mounting plates (монтажных пластин) под петли. Если они будут перекошены даже на 1 градус, дверь будет самопроизвольно открываться или закрываться, а уплотнитель не обеспечит герметичность.
Вентиляция и тепловой режим: конфликт с пылезащитой
Одна из самых сложных инженерных задач при создании корпусов — баланс между охлаждением и защитой от внешней среды (IP-рейтинг). Электроника и серверы выделяют тепло. Если его не отводить, температура внутри растет, что ведет к перегреву и отказу оборудования. Но каждое отверстие для вентиляции снижает степень защиты от пыли и влаги.
Естественная конвекция
Для шкафов с низким тепловыделением используют перфорацию. Здесь работает закон физики: холодный воздух заходит снизу, горячий выходит сверху. Важно располагать вентиляционные отверстия правильно. Часто мы видим ошибку, когда отверстия делают посередине стенки. Это нарушает циркуляцию. Внизу должны быть входные жалюзи, вверху — выходные. При лазерной резке перфорации важно соблюдать расстояние между отверстиями (перемычки). Слишком тонкие перемычки снижают жесткость листа и могут порваться при монтаже фильтров.
Принудительная вентиляция и фильтры
Для серверных стоек и мощных частотных преобразователей естественной вентиляции недостаточно. Устанавливаются вентиляторы. Но вместе с воздухом внутрь попадает пыль. Поэтому обязательны фильтры класса G3 или G4. При проектировании корпуса нужно предусмотреть монтажное место под фильтр-вентилятор. Это не просто отверстие, а рамка с уплотнителем. Если рамка будет неровной, воздух пойдет в обход фильтра («свист»), и пыль осядет на платах.
Проблема IP65 и охлаждения. Если шкаф должен быть герметичным (IP65, уличное исполнение), отверстия делать нельзя. Здесь применяются теплообменники «воздух-воздух» или «воздух-вода», либо кондиционеры для шкафов. При производстве корпуса под кондиционер нужно точно соблюсти вырез под монтажный фланец. Малейшая щель приведет к конденсату внутри шкафа, что губительно для электрики. Конденсат — это короткое замыкание и коррозия.
Электромагнитная совместимость (ЭМС) и экранирование
В современном мире, насыщенном радиосигналами, корпус часто выполняет функцию экрана от электромагнитных помех (EMI/RFI shielding). Это критично для серверных стоек и щитов управления чувствительной автоматикой. Корпус должен работать как клетка Фарадея.
Требования к производству:
- Электрический контакт между деталями. Все съемные части (двери, крышки, боковые панели) должны иметь электрический контакт с основным корпусом. Краска является диэлектриком. Поэтому в местах контакта петель, замков и уплотнителей краска должна быть удалена, либо используются специальные токопроводящие уплотнители.
- Заземляющие шины. Внутри корпуса должна быть предусмотрена шина PE (защитное заземление). Место подключения внешнего заземляющего проводника должно быть обозечено символом заземления и защищено от коррозии. Часто это медная шина с лужеными отверстиями, приваренная или прикрученная к каркасу.
- Ввод кабелей. Кабельные вводы — это «брешь» в экране. Для экранированных кабелей используются специальные кабельные вводы с зажимом оплетки. В корпусе должны быть предусмотрены пластины с отверстиями под такие вводы. Просто вырезать дыру в дне шкафа и протянуть через нее пучок кабелей — нарушение норм ЭМС и пожарной безопасности.
При порошковой покраске экранируемых корпусов технолог должен указать малярам зоны, где краску наносить нельзя (контактные площадки). Если эти зоны закрасить, заказчику придется вручную зачищать их перед монтажом, что часто приводит к повреждению покрытия вокруг и очагам коррозии. Лучше использовать маскирование на этапе покраски.
Безопасность: защита человека и оборудования
Электрощит — объект повышенной опасности. Производство корпусов регламентируется жесткими нормами (в РФ это ГОСТ Р 51321.1, ГОСТ Р 51321.3, аналоги IEC 61439). Нарушение этих норм снимает ответственность с производителя оборудования в случае аварии, но репутационные и финансовые потери будут колоссальными.
Защита от прикосновения (IP2X и выше)
Внутри щита находятся токоведущие части под напряжением. Корпус должен исключать случайное прикосновение к ним. Это касается не только внешних стенок, но и внутренних перегородок. При производстве внутренних монтажных панелей нельзя оставлять острых кромок и заусенцев. Лазерная резка оставляет микрозаусенцы с нижней стороны листа. Их необходимо удалять (скругление кромок, вальцовка), иначе монтажник порежет руки при протяжке проводов, а изоляция кабеля может повредиться об острую кромку монтажного отверстия.
Механическая прочность (IK-рейтинг)
Корпус должен выдерживать механические удары. Для уличных щитов нормируется энергия удара (например, IK10 — 20 Джоулей). Это проверяется падением груза определенной массы. На производстве это означает, что нельзя экономить на толщине металла в критических узлах. Дверь должна выдерживать удар ногой при открытии, если руки заняты. Усиление дверной коробки профилом — обязательная мера для антивандальных исполнений.
Пожарная безопасность
Материалы корпуса должны быть негорючими. Сталь соответствует этому требованию, но уплотнители и изоляционные вставки — не всегда. При сборке нужно использовать уплотнители из вспененного полиуретана или резины с соответствующим сертификатом. Важно также предусмотреть герметизацию вводов. Если снизу в щит зайдет грызун или через отверстие проникнет вода, может произойти замыкание и пожар. Использование сальниковых плит (gland plates) из стали с резиновыми уплотнениями обязательно для вводных панелей.
Технологические нюансы металлообработки
Производство корпусов имеет свою специфику в цеху. Вот на чем часто «сыпятся» универсальные металлообработки, пытающиеся зайти в эту нишу.
Лазерная резка и микропереходы
При раскрое мелких деталей (например, крепежных уголков внутри щита) часто используются микропереходы, чтобы деталь не упала в контейнер раньше времени. Для электрощитов эти переходы должны быть аккуратно удалены и зачищены. Оставленный «хвостик» может нарушить плотность прилегания детали или стать точкой коррозии. Для крупных листов важно минимизировать термическую деформацию. Нагрев при резке может вызвать коробление тонкого листа 1.5 мм, что потом невозможно исправить гибкой.
Гибка и радиусы
Внутренние радиусы гибки должны быть согласованы с дизайном. Слишком большой радиус выглядит некрасиво и уменьшает полезное пространство внутри. Слишком маленький может привести к трещине на внешнем радиусе (особенно на оцинкованной стали). Для серийного производства желательно использовать один набор инструмента для большинства гибов, чтобы минимизировать переналадку станка. Но иногда приходится жертвовать скоростью ради точности конкретного узла.
Сварка и зачистка
Для корпусов высокого класса (например, для фармацевтики или пищевики) сварные швы должны быть зачищены заподлицо. Не должно быть мест, где может скопиться пыль или влага. Используется сварка в среде аргона (TIG) или лазерная сварка, дающая минимальный шов. Для стандартных промышленных щитов допустима полуавтоматическая сварка, но брызги должны быть удалены полностью. Оставленная капля металла под краской со временем проявится ржавчиной.
Покраска и сушка
Толщина покрытия должна быть контролируемой (обычно 60–80 мкм). Слишком толстый слой может «зализать» резьбовые отверстия. Если в корпусе есть нарезанные отверстия (например, под винты монтажа оборудования), их нужно маскировать перед покраской или нарезать после (что сложнее). Чаще используют закладные гайки (клёпки-гайки), которые устанавливаются до покраски. Важно, чтобы краска не попала внутрь резьбы. Для этого используются специальные пробки или метчики для прочистки после сушки.